

Linija za ekstruziju plastičnih cijevi


Qingdao Kruto Plastic Machinery Co., Ltd. nalazi se u prekrasnom primorskom gradu Qingdao, provincija Shandong. Specijalizirani smo za proizvodnju ekstrudera za proizvodnju plastike i pomoćne opreme. Sa više od 20 godina iskustva u proizvodnji plastičnih mašina, kao i ozbiljnim odnosom prema kupcima i odgovornim mentalitetom, upijamo dizajnerske koncepte evropskih stručnjaka i stotine eksperimentalnih podataka za proizvodnju efikasnih jedno{5}}pužnih ekstrudera.
Zašto odabrati nas
Bogato iskustvo
Naša kompanija je u industriji ekstrudera plastike više od 20 godina. Stekli smo bogato iskustvo i kontinuirano optimiziramo vlastitu tehnologiju i opremu.
Široko tržište
Naši proizvodi nisu popularni samo u Kini, već se prodaju i u desetine zemalja u inostranstvu, a kompanije sa kojima sarađujemo su širom sveta.
Visokokvalitetni proizvodi
Naši proizvodi će proći nekoliko inspekcija proizvoda prije slanja kako bi se osigurala kvaliteta proizvoda. I mi imamo 100% odgovornost za osiguranje kvaliteta za naše kupce, a mi ćemo biti odgovorni za sve probleme s kvalitetom koji se pojave.
Odlična usluga
Svakodnevno imamo online službu za korisnike kako bismo odgovorili na vaša pitanja o proizvodu, riješili pritužbe kupaca i riješili problem za kupce. Naša služba za korisnike će također pratiti korištenje proizvoda.
Linija za ekstruziju plastičnih cijevi sastoji se od različitih dijelova. Ekstruder pretvara sirovi plastični materijal u kontinuiranu cevastu talinu ekstruzijom kroz prstenastu matricu. Otopljena cijev zatim prolazi kroz klupu za dimenzioniranje ili kalibraciju (koja prilagođava njene dimenzije) do rashladnog spremnika. Nakon hlađenja, cijev prolazi kroz izvlačenje-do mašine za sečenje, radi rezanja na konačne dužine ili namotavanja.
Prednosti linije za ekstruziju plastičnih cijevi
Svestranost
Linija za ekstruziju plastičnih cijevi može se proizvoditi u širokom rasponu oblika i veličina, što omogućava visok stupanj prilagođavanja kako bi se zadovoljili specifični projektni zahtjevi. Također se mogu izraditi u raznim bojama i završnim obradama, pružajući estetski izgled. Linija za ekstruziju plastičnih cijevi pruža svestranost u proizvodima koji se stvaraju s dosljednim poprečnim-presjekom. Matrica za ekstruziju može proizvesti složene oblike sve dok poprečni -presjek ostane isti. Budući da je proces proizvodnje fleksibilan, može se koristiti za plastične ploče ili za proizvodnju proizvoda koji zahtijevaju različite karakteristike.
Isplativo-
U poređenju sa drugim plastičnim procesima, linija za ekstruziju plastičnih cevi ima nižu cenu i efikasnija je. Linija za ekstruziju plastičnih cijevi koristi termoplaste i granule koje prolaze kroz procese topljenja i stvrdnjavanja, omogućavajući ponovnu upotrebu otpada. Zbog toga su troškovi sirovina i odlaganja obično niži. Linije za ekstruziju plastičnih cijevi mogu raditi 24 sata dnevno, smanjujući šanse za nedostatak zaliha.
Durable
Plastične ekstruzije su otporne na koroziju, vlagu i hemikalije, što ih čini idealnim za upotrebu u teškim okruženjima. Takođe su manje podložni oštećenjima usled udara, smanjujući potrebu za čestim popravkama ili zamenama.
Energetski{0}}efikasna
Plastični profili imaju dobra izolaciona svojstva, što ih čini efikasnim za upotrebu u energetski{0}}efikasnim projektima zgrada. Mogu se napraviti i od recikliranih materijala, smanjujući njihov utjecaj na okoliš.
Komponente linije za ekstruziju plastičnih cijevi
Die Head Head
Plastika koja je zbijena, otopljena i homogenizirana miješanjem, s naknadnim materijalima guranim prema glavi matrice kroz zavrtnje. Glava matrice za ekstruziju je ključna komponenta za oblikovanje cijevi.
Dio rezervoara za vodu za određivanje veličine vakuuma
Usvajanjem nezavisno razvijenog sistema za hlađenje i dimenzionisanje naše kompanije, posebno dizajnirana kutija od nerđajućeg čelika sa proširenom kutijom za vakuumsko dimenzionisanje, zajedno sa hlađenjem vodenim raspršivačem, može da obezbedi stabilnu veličinu prečnika i zaobljenost. Upotreba sistema kontrole brzine osigurava stabilnu vučnu brzinu. A rezervoar za vodu vakuumskog dimenzioniranja opremljen je uređajem za kretanje naprijed i nazad i ručnim uređajem za podešavanje lijevo i desno, visine i visine
Dio mašine za sečenje
Nakon što se upravlja pomoću prekidača za kretanje prema potrebnoj dužini, vrši se automatsko rezanje, a okvir se okreće sa zakašnjenjem kako bi se implementirala proizvodnja protoka. Mašina za sečenje dovršava ceo proces rezanja sa signalom prekidača fiksne dužine kao komandom, i sinhronizovana je sa radom cevi tokom procesa rezanja. Proces rezanja završavaju električni i pneumatski pogoni.
Stalak za promet dio linije za proizvodnju cijevi
Akciju obrtanja kontroliše vazdušni cilindar kroz vazdušni krug. Instalacija za obrt je opremljena graničnim uređajem. Kada pila za rezanje seče cijev, cijev se nastavlja transportirati. Nakon kašnjenja, cilindar ulazi u rad kako bi postigao obrtnu akciju i ostvario svrhu istovara. Nakon istovara, automatski će se resetirati nakon odgode od nekoliko sekundi, čekajući sljedeći ciklus.
1. Topljenje sirovih plastičnih materijala
Sirovi plastični materijali kao što su perle, granule, pelete ili prah se stavljaju u rezervoar, a zatim se ubacuju u dugačku zagrijanu cilindričnu komoru koja se naziva ekstruder. Otopljeni plastični materijali se pomiču kroz ovaj ekstruder pomoću vijka koji se okreće. Važno je napomenuti da neki ekstruderi mogu imati jedan ili dva okretna vijka.
2. Filtracija rastopljenih plastičnih materijala
Otopljene sirovine teku iz lijevka prema dolje kroz dovodno grlo i na veliki zavrtanj koji radi unutar horizontalne cijevi mini mašine za ekstruziju s jednim pužom. Unutar horizontalnog bureta, otopljene sirovine se filtriraju kako bi se osigurala ujednačena konzistencija.
3. Određivanje veličine rastaljene plastike
Svojstva plastičnih materijala variraju u zavisnosti od materijala od kojih su napravljeni. Međutim, sirovine se obrađuju tako što se podvrgavaju zagrijavanju na određenoj temperaturi s obzirom na vrstu sirovine kroz koju se prolazi. Po završetku procesa, rastopljena plastika se gura kroz mali otvor koji se naziva matrica. To omogućava materijalu da dobije veličinu ili oblik prema željenom gotovom proizvodu.


4. Proces obrade
Mjerenje{0}} za određeni plastični profil je dizajnirano da pomogne glatkom i ravnomjernom protoku iz cilindričnog profila ekstrudera u konačni oblik profila. Konzistentnost plastičnog toka je ključna za postizanje krajnjeg proizvoda visokog kvaliteta i pouzdanosti.
5. Hlađenje prerađene sirovine
Kako se plastika ekstrudira iz kalupa, ona se dovodi na pokretnu traku radi hlađenja. Gotov proizvod se može hladiti zrakom ili vodom. Imajte na umu da je ovaj proces sličan procesu brizganja osim što se rastopljena plastika probija kroz kalup umjesto u kalup.
Uobičajeni izazovi u linijama za ekstruziju plastičnih cijevi i kako ih riješiti
Osnovni izazov u ekstruziji plastičnih cijevi leži u održavanju konzistentnosti i kvaliteta sirovina. Varijacije u svojstvima materijala, kao što su viskoznost, brzina protoka taline i sadržaj vlage, mogu unijeti nestabilnost u proces ekstruzije, što rezultira defektima u konačnom proizvodu. Da bismo se efikasno uhvatili u koštac sa ovim izazovom, neophodno je primeniti stroge mere kontrole kvaliteta u celom lancu snabdevanja. Ovo uključuje rigorozno testiranje i inspekciju ulaznih sirovina, kao i pridržavanje strogih protokola skladištenja i rukovanja kako bi se spriječila kontaminacija ili degradacija.
Upravljanje temperaturom je najvažnije u ekstruziji plastičnih cijevi, jer direktno utječe na karakteristike topljenja i protoka polimera. Odstupanja od optimalnog temperaturnog raspona mogu dovesti do bezbroj problema, uključujući lom taline, lošu fuziju spojeva cijevi i neujednačenu debljinu stijenke. Kako bi se riješili problemi-vezani za temperaturu, operateri moraju pažljivo kalibrirati i održavati sisteme grijanja i hlađenja ekstruzione linije. Redovno praćenje temperaturnih senzora, zajedno sa pravovremenim podešavanjima, obezbeđuje ujednačene profile grejanja i hlađenja duž dužine ekstrudera, čime se optimizuje kvalitet i konzistentnost proizvoda.
Dizajn i konfiguracija kalupa za ekstruziju igraju ključnu ulogu u određivanju kvaliteta i performansi konačnog proizvoda. Izazovi poput bubrenja kalupa, loma taline ili neadekvatne raspodjele protoka mogu nastati ako geometrija kalupa nije optimizirana za specifičnu primjenu. Bliska suradnja s proizvođačima kalupa za prilagođavanje kalupa prema željenim specifikacijama cijevi je od suštinskog značaja za prevazilaženje ovih izazova. Nadalje, rutinsko održavanje i čišćenje sklopa matrice su od ključne važnosti za sprječavanje akumulacije zagađivača ili ostataka koji bi mogli ugroziti kvalitet ekstruzije.
Postizanje optimalne proizvodnje uz održavanje strogih standarda kvaliteta predstavlja višegodišnji izazov u ekstruziji plastičnih cijevi. Rad na ekstruzionoj liniji pri većim brzinama radi povećanja propusnosti može dovesti do rizika kao što su nestabilnost topljenja, nedovoljno hlađenje ili rastezanje materijala. Suprotno tome, pokretanje linije pri nižim brzinama može dovesti do nedovoljnog korištenja resursa i povećanja troškova proizvodnje. Uspostavljanje prave ravnoteže između brzine linije i parametara ekstruzije – kao što su temperatura topljenja, brzina zavrtnja i brzina hlađenja – ključno je za maksimiziranje produktivnosti bez ugrožavanja integriteta proizvoda.
Osiguravanje dosljedne kvalitete konačnog proizvoda je imperativ u ekstruziji plastičnih cijevi. Uprkos pažljivoj kontroli procesa, defekti kao što su površinske nesavršenosti, varijacije dimenzija ili degradacija materijala i dalje se mogu pojaviti. Implementacija robusnih mjera kontrole kvaliteta, uključujući inline sisteme inspekcije, alate za mjerenje dimenzija i sveobuhvatne protokole za ispitivanje materijala, je od suštinskog značaja za otkrivanje i otklanjanje nedostataka u realnom-vremenu. Redovne revizije proizvodnih procesa i pridržavanje industrijskih standarda dodatno jačaju napore za osiguranje kvaliteta, čuvajući reputaciju i pouzdanost linije za ekstruziju.
Naša fabrika
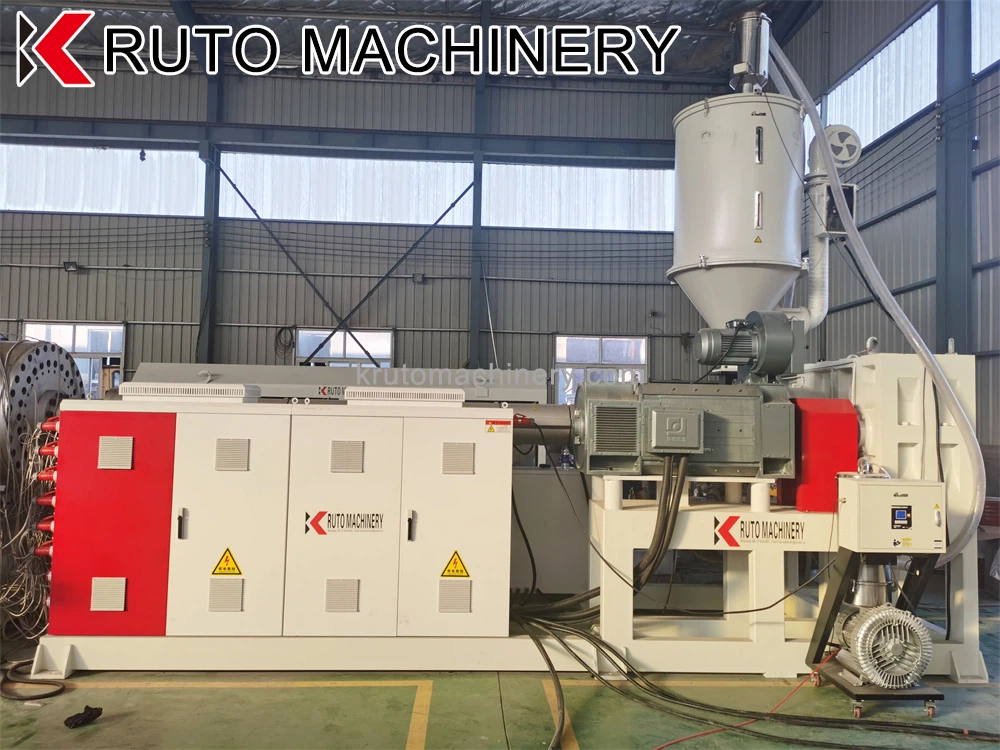
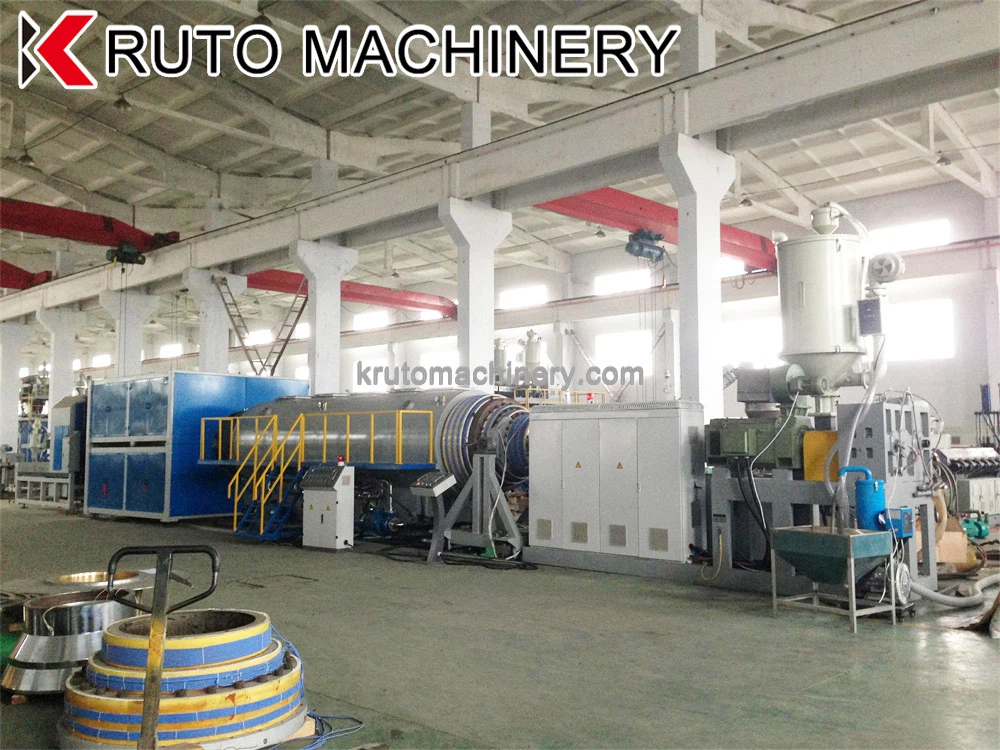
Naša fabrika je strateško locirana, samo 30 minuta udaljena od aerodroma Qingdao i luke Qingdao.


Ultimate FAQ vodič za liniju za ekstruziju plastičnih cijevi
P: Koji su tipični ekstruzioni materijali linije za ekstruziju plastičnih cijevi?
P: Koji su principi rada linije za ekstruziju plastičnih cijevi?
P: Koja je minimalna debljina za ekstruziju plastičnih cijevi?
P: Koja je svrha linije za ekstruziju plastičnih cijevi?
P: Koliki je pritisak za liniju za ekstruziju plastičnih cijevi?
P: Da li je linija za ekstruziju plastičnih cijevi sigurna?
P: Koje su kritične komponente linije za ekstruziju plastičnih cijevi?
P: Koja je najbolja plastika za liniju ekstruzije plastičnih cijevi?
P: Kako poboljšati efikasnost proizvodnje i smanjiti otpad?
P: Kako proizvođači osiguravaju kvalitet tokom faza proizvodnje linije za ekstruziju plastičnih cijevi?
P: Koja su neka nedavna poboljšanja u liniji za ekstruziju plastičnih cijevi?
P: Koje su primjene linije za ekstruziju plastičnih cijevi?
P: Koji se alati koriste u linijama za ekstruziju plastičnih cijevi?
Qingdao Kruto Plastic Machinery Co., Ltd. je jedan od najprofesionalnijih proizvođača i dobavljača linija za ekstruziju plastičnih cijevi u Kini, kojeg karakteriziraju kvalitetni proizvodi i dobra usluga. Budite sigurni da ćete kupiti prilagođenu liniju za ekstruziju plastičnih cijevi po konkurentnoj cijeni iz naše tvornice.
hdpe торба экструзия машинаһы, пластик торба етештереү линияһы, тигеҙ торбалар өсөн пластик торба экструзия линияһы