


Qingdao Kruto plastični strojevi Co., Ltd nalazi se u prekrasnom primorskom gradu Qingdao, provincija Shandong. Specijalizirani smo za proizvodnju ekstrudera plastične proizvodnje i pomoćne opreme. Sa više od 20 godina iskustva u proizvodnji plastičnih mašina, kao i ozbiljan odnos prema kupcima i odgovornim mentalitetom, apsorbiramo koncepte dizajna evropskih stručnjaka i stotine eksperimentalnih podataka za proizvodnju efikasnih vijčanih ekstrudera.
Zašto izabrati nas
Bogato iskustvo
Naša kompanija je u industriji plastične ekstrudera više od 20 godina. Akumulirali smo bogato iskustvo i kontinuirano optimiziramo vlastitu tehnologiju i opremu.
Široko tržište
Naši proizvodi nisu samo popularni u Kini, već i prodaju na desetine zemalja u inozemstvu, a kompanije koje sarađujemo su širom svijeta.
Visokokvalitetni proizvodi
Naši proizvodi će proći nekoliko inspekcija proizvoda prije nego što se pošalje kako bi se osiguralo kvalitet proizvoda. I imamo 100% odgovornost za osiguranje kvaliteta za naše kupce, a mi ćemo biti odgovorni za bilo kakve probleme sa kvalitetom koji nastaju.
Odlična usluga
Svakodnevno imamo internetsku službu za korisnike da odgovorimo na vaša pitanja o proizvodu, rukovanju sa kupcima žalbom i riješimo problem za kupce. Naša služba za korisnike takođe će pratiti upotrebu proizvoda.
Mašina za ekstrudiranje jakne od vitalnog je značaja u proizvodnji, što predstavlja dubok raskrižje inženjerske precizne i polimerne nauke. Proces uključuje transformaciju polivinil klorida (PVC) iz svoje sirove države u svestran i izdržljiv materijal koji se široko koriste u različitim industrijama. Ova transformacija pretežno olakšava strojevi ekstrudera i specijalizirana oprema dizajnirana za rastopiti, oblikuju i plijesni PVC u cijevi različitih promjera i debljina. Sofisticiranost ovih mašina, u kombinaciji sa napretkom u ekstrudijskoj tehnologiji, značajno je proširila PVC cijevi, proširivši svoj uslužni program iz jednostavnih vodovodnih rješenja za složene infrastrukturne projekte.
Sastav stroja za ekstrudiranje jakne
Ekstruder
Ekstruder je osnovna oprema cijelog retka i odgovorna je za grijanje i topljenje plastične sirovine i ekstrudirajući je kroz glavu matrice u željeni oblik cijevi. Ekstruder se obično sastoji od vijka, grijaćih zona, hladne zone, motora i upravljačkog sistema. Vijak je odgovoran za zagrijavanje i guranje plastičnih peleta za topljenje i formiranje ujednačenog rastaljenog materijala.
Umreti
Glava matrice je komponenta koja oblikuje rastopljeni plastični materijal u određeni križ se sekcijskog oblika. Njegov dizajn i izgradnja određuju oblik i veličinu finalne cijevi. Die glava obično se sastoji od višestrukih rupa za ekstruziju kroz koje je rastopljena plastika ekstrudirana da bi se formirala početni oblik cijevi.
Rashladni sistem
Rashladni sistem koristi se za brzo hlađenje i ispravljanje ekstrudirane rastopljene plastike za održavanje željenog oblika i veličine. Sustavi za hlađenje mogu sadržavati komponente kao što su vodeni tuševi, hladni zrakoplovi i hlađenja valjci kako bi se osiguralo da se cijev brzo hladi i ostaje stabilna nakon ekstruzije.
Haul - Oprema
Tari - Oprema se koristi za povlačenje ekstrudirane cijevi jakne iz glave matrice i za kontrolu tarifnog cijevi - izvan brzine kako bi se osigurala dosljedna veličina i izgled. Navlaka za izvlačenje u Haulu obično koristi pojaseve, kaiševe ili gume kako bi se osigurala dosljedna vuča.
Oprema za rezanje
Oprema za rezanje koristi se za rezanje ekstrudirane cijevi jakne na potrebnu dužinu. Rezanje se može obaviti nožebovima, testerima itd. Kako bi se osiguralo da svaka cijev tačna dužina treba biti.
Oprema za namatanje
Za proizvodnju cijevi duge jakne, oprema za navijanje koristi se za vjetrobransku cijevi u zavojnice za lak transport i skladištenje.
Kontrolni sistem
Cijela proizvodna linija zahtijeva precizan upravljački sustav za nadzor i podešavanje rada ekstrudera, die, hlađenja, izvlačenja opreme i drugih komponenti. Moderni upravljački sustavi često uključuju automatizaciju i prikupljanje podataka za optimizaciju procesa i osigurali kvalitetu proizvoda.
Glavni koraci u stroju za ekstrudiranje jakne cijevi
Mjesto materijala
Sirovine koji uključuju pelete, prah ili granule utovarit će se u spremnik. Nakon toga, materijali će se hraniti u grijanu komoru poznatu kao ekstruder. Materijali će se rastopiti dok se kreću kroz ekstruder. Ekstruderi će imati dva ili jedan vijak za predenje.
Filtracija materijala
Nakon taljenja materijala, započet će postupak filtracije. Topljeni materijal prolazi iz spremnika kroz grlo za dovod do vijaka za predenje koji radi u estruzijskoj mašini. Vijak za predenje radovi u vodoravnoj cijevi, a unutar te barele, topljeni materijal će se filtrirati da bi dobio jednoliku konzistenciju.
Dimenzioniranje rastopljenog materijala
Svojstva plastične materijale varirat će na osnovu sirovina koje se koriste u procesu. Međutim, sve sirovine će se obrađivati s toplom. Materijali će biti izloženi ekstremnoj toplini na određenoj temperaturi. Nivo temperature varira ovisno o sirovini. Tokom završetka procesa, rastopljena plastika će se gurnuti otvorom koji se zove umre. Omogućit će materijalu oblikovan na krajnji proizvod.
Proces rada
U ovom koraku, umrli {- rez za profile bit će dizajniran tako da ima čak i gladak protok iz ekstrudera cilindričnog profila u zadnji oblik profila. Vrijedno je spomenuti da je dosljednost ključna u plastičnom toku kako bi se dobio pouzdani i visoki - kvalitetni proizvodi.
Materijalno hlađenje
Plastika će biti ekstrudirana iz matrice, a zatim će se hraniti na pojas za hlađenje. Remen se naziva transportnim trakom. Nakon prolaska kroz ovaj korak, konačni proizvod će se ohladiti vodom ili zrak. Vrijedno je spomenuti da će proces biti sličan ubrizgavanju. Ali razlika je u tome što će rastopljena plastika biti prisiljena umiru. Ali u ubrizgavanju proces će proći kroz kalup.
Načini nadogradnje stroja za ekstrudiranje jakne cijevi
Sve istrošene ili stare dijelove u vašem ekstruderu, doprinose tome da se razbija i radi nedosljedno. To zauzvrat može rezultirati zaustavljanjem za održavanje, isključivanje proizvoda i kašnjenja isporuke. Zato zamjena dijelova za dobivene ekstrudera je siguran način nadogradnje plastične ekstrudere mašine i osigurati pouzdan rad bez iscrpljenja budžeta. Zamena menjača ili elektroničkih kontrola kao i vijčana ili bačve mogu dodati deceniju ili više života vašem postojećem ekstruderu. Štaviše, budući da su ekstruderi modularni sustavi koji mogu raditi s različitim komponentama, zasigurno je izbor za uklapanje vaših specifičnih potreba.
Kada tvrtka doživljava rast, a potrebno je povećanje proizvodnje proizvodnje, glavno razmatranje treba biti identifikacija "uskih grla" njihove proizvodne proizvodne linije za ekstruziju. Mašine za ekstrudiranje jakne sastoje se od nekoliko strojeva koji rade u tandemu, a nije neuobičajeno da se ekstruder mašina bude usko grlo linije. To znači da se svi ostali uzvodno i nizvodno u proizvodnoj liniji (ulagač, hladnjak, inspekcijska oprema, vučnica, rezač, soval, itd.) Mogu raditi na većim brzinama, ali su ograničeni na nižu postavku brzine zbog nižeg brzina zbog nižeg kapaciteta. U ovom slučaju, odlična prilika i ROI mogu se naći u poboljšanju kapaciteta vaših ekstrudera, tako da možete koristiti puni potencijal svoje proizvodne linije. A ovisno o vašem specifičnom slučaju i potrebama, poboljšanje kapaciteta ekstrudera moglo bi značiti nešto tako male kao nadogradnju na novi vijak i cijev ili ekstruzijsku glavu matrice, do ugradnje potpuno nove mašine za ekstruziju plastike.
U mnogim slučajevima, samo nadogradnja glave za izduzbu može ponuditi željene rezultate. Jedan primer nadograđuje se na više - glavu za ekstruziju sloja. Ova tehnologija omogućava upotrebu otpadaka, recikliranih i isključenih spec. To pruža velike prednosti i ima mnogo smisla u smislu ROI-ja. Nadogradnja glave za ekstrudiranje matrice je ulaganje sa niskim kapitalnim zahtjevima i brzom vremenu preokreta. I rezultati uključuju i ekonomsku i ekološku efikasnost, što je upravo ono što potražile su mnoge kompanije.
Postajući sve povezaniji i digitalizirani nudi mnoge prednosti za današnji proizvođači plastičnih ekstruzije. Često kada ne trebate mijenjati operativne karakteristike vašeg uređaja, ali trebate imati koristi od pametnih tehnologija, dobra opcija je integracija ili preuređivanje pametnog PLC-a na vašu postojeću mašinu. Na ovaj način možete imati moderniju kontrolu na vašoj postojećoj mašini, pravi - vremenski nadzor rada, opcije daljinskog upravljanja ili napredne mogućnosti povezivanja. Ovi PLC mogu raditi samostalni ili u tandemu sa PLC uređajem i pružaju sjajan način modernizacije operacija bez potrebe za visokom ulaganjem.
Uz rizik od zvuka kao što izjavljuje očigledan, najiskreniji način nadogradnje ekstrudera je da ga potpuno zamijenite. Ono što nije tako očigledno je da kupovinom prave novog ekstrudera, investicija može praktično platiti i uvelike pomoći da poboljšate ukupnu efikasnost vaše fabrike (OEE) na svim metrikama. Novi ekstruder može biti brz, rad bez zaustavljanja ili dugih promjena ili vremena podešavanja i proizvesti minimalnu količinu sa isključenim spec-om ili otpadnom materijalom. I povrh toga, može ponuditi velike mogućnosti štednje materijala putem multi - ekstruzije sloja. Štaviše, osim ispunjavanja vaših trenutnih zahteva, ulaganje u novi ekstruder može i budućnost - dokazati vašu proizvodnju decenijama.
Odabir desne mašine za ekstrudiranje cijevi za jaknu za svoj projekt
Materijalna kompatibilnost
Raznolikost materijala koje obrađuje ekstruzijski stroj trebaju biti kompatibilni s njim - bilo da su konvencionalne plastike poput PVC-a ili HDPE-a; ili više održivih opcija, na primjer biorazgradivim polimerima ili onima sa recikliranim sadržajem. Ovaj odnos utječe na efikasnost procesa ekstrudiranja u proizvode.
Proizvodni kapacitet
Linija za ekstruziju trebala bi se podudarati u veličini i kapacitetu za jačinu zvuka koji zahtijeva vaš projekt. Visoko - krajnje linije nude veću preciznost koja može podnijeti veće količine bez žrtvovanja kvalitete potrebne za velike - proizvodnja skale.


Fleksibilnost procesa
Pazite na značajke prilagodljivosti prilikom kupovine ekstruderanog sistema; To uključuje mogućnost promjene između različitih veličina ili materijala cijevi u kratkim periodima, čime se omogućuju proizvođačima da brzo odgovore na potrebe tržišta, kao i prilagođene narudžbe.
Energetska efikasnost
Potrošnja energije čini značajan postotak operativnih troškova, stoga trebate uštedjeti vlast tamo gdje je to moguće. Moderni ekstruderi dolaze dizajnirani sa značajkama uštede energije koji ne pomažu samo u smanjenju tih troškova, već doprinose pravljenju proizvodnih procesa ECO - prijateljski.
Trajnost i održavanje
Obično su izgrađene vrhunske linije za ekstrudiranje gornjeg raspona, tako da traju duže plus zahtijevaju manje održavanja. Ulaganje u kvalitetne mašine može dovesti do znatne uštede tokom vremena smanjenim prekidom i popravkama, etcera.
Tehnička podrška i obuka
Nakon što je prodajna služba neophodna, posebno kada se bavi sofisticiranim modelima kao što su visoki - kraj koji se koriste u velikim operacijama poput proizvodnje cijevi; Stoga osigurajte dostupnost pouzdane podrške za prodaju koja može uključivati odredbu za dodatnu poboljšanje vještina kroz obuke između ostalih.

Kako očistiti stroj za ekstruziju jakne
Kako pravilno očistiti vijak
1. Ne - Demontaža metoda čišćenja
O: Upotreba metode čišćenja "smole"
Općenito se koristi u novoj opremi ekstrudera nakon određenog vremena, zbog dijela materijala koji su ostali u vijku ili cijevi iznad ljepila, brzina ekstruzije materijala je spora, a razlika u boji u boji je velika. Uobičajena metoda je zamjena postavke ili degradiranog materijala post - pažljivo očistiti vijak, cijev, glavu i umrijeti bez oštećenja vijaka. Korištenjem metode kemijskog čišćenja aktivne komponente proizvoda aktiviraju se na određenoj temperaturi da bi uklonili ove zagađivače raspadanjem strukture visokih molekula i molekula pigmentnih molekula u opremi. Takođe ima dobar efekat čišćenja za neke položaje "mrtvih ugla".
B: Korištenje "ne - materijala za čišćenje"
U stvarnom proizvodnom procesu također je široko prihvaćen za korištenje materijala sa određenim trenjem i lako se srušiti, poput riže, kukuruza, piljevina, toaletnog papira ili novine itd. Za čišćenje vijka. Nakon što se ekstruder zagrijava na normalnu temperaturu ekstruzije, trenje generirano ovim tvarima između vijaka i cijeve koristi se za uklanjanje siseljenog gelacije pričvršćene na površinu vijka i barele. Međutim, vrijedi napomenuti da je nakon čišćenja ove metode potrebno otvoriti vijak i cijev za provjeru stanja čišćenja. U normalnim okolnostima, potrebno je ponovo očistiti stroj sa materijalom za čišćenje smola prije proizvodnje formalnih proizvoda.
2. Usvojili pogodno grijanje - uređaj
Korištenje vatre ili pečenja za uklanjanje plastike fiksirane na vijku najčešća je i efikasna metoda u plastičnoj obradi, ali plamen acetilena ne smije se koristiti za čišćenje vijaka. Temperatura acetilenskog plamena može dostići 3000 stepeni. Čišćenje vijaka acetilenskom plamenom neće uništiti metalne karakteristike vijka, već značajno utječu na mehaničku toleranciju vijaka. Međutim, lako je proizvesti crne tačke paljenjem.
3. Usvojila odgovarajuću čistu metodu
Prvi korak za čišćenje ekstrudera je zatvaranje luke za pražnjenje na dnu spremnika; Prema različitim postupku ekstruzije, čišćenje mora realizirati jedna osoba: operater promatra brzinu vijaka i obrtni moment sa upravljačke ploče i pritiska ekstruziranja kako bi se osiguralo da pritisak sustava nije previsok. Prvo, ne uklanjajte glavu matrice za čišćenje. Kad se ekstrudat u potpunosti pretvori u preradu smole na sredstvo za čišćenje smole, odmah zaustavite stroj i uklonite glavu matrice, a zatim idite da biste protjelili preostale lijepe smole. Zatim smanjite brzinu vijaka na 15-25r / min i nastavite ovu brzinu dok se topilo za topljenje na prednjem kraju matrice prestane teći.
Kako očistiti bačvu pravilno
1. Prilikom pripreme bačve za čišćenje temperatura bačve također je postavljena u 200 stepeni.
2. Zavijte okrugla čeličnu četkicu u bušilicu i koristite ga kao sredstvo za čišćenje na električnom bušilici. Zatim omotajte čeličnu četku bakrenom žičanom mrežicom.
3. Prije umetanja alata za čišćenje u cijev, postepejte neku stearičnu kiselinu u bačvu ili postepejte stearine kiselinu na bakrenu žicu alata za čišćenje;
4. Kad mreža bakrene žice uđe u cijev, pokreće električnu bušilicu za rotiranje, a umjetno ga čini da se kreće prema naprijed i unatrag dok pokret ne postane otpor;
5 Nakon što se mreža bakrene žičane ukloni iz bare, koristite pamučnu krpu za obrišite leđa i nazad u bačvi kako biste uklonili ostatak sredstva za čišćenje ostataka za čišćenje ili ostatke masnog kiselina. Nakon nekoliko takvih obrisa naprijed i nazad, čišćenje bačve vrši se. Temeljito očišćeni vijak i bačva su spremni za sastavljanje za sljedeću proizvodnju.
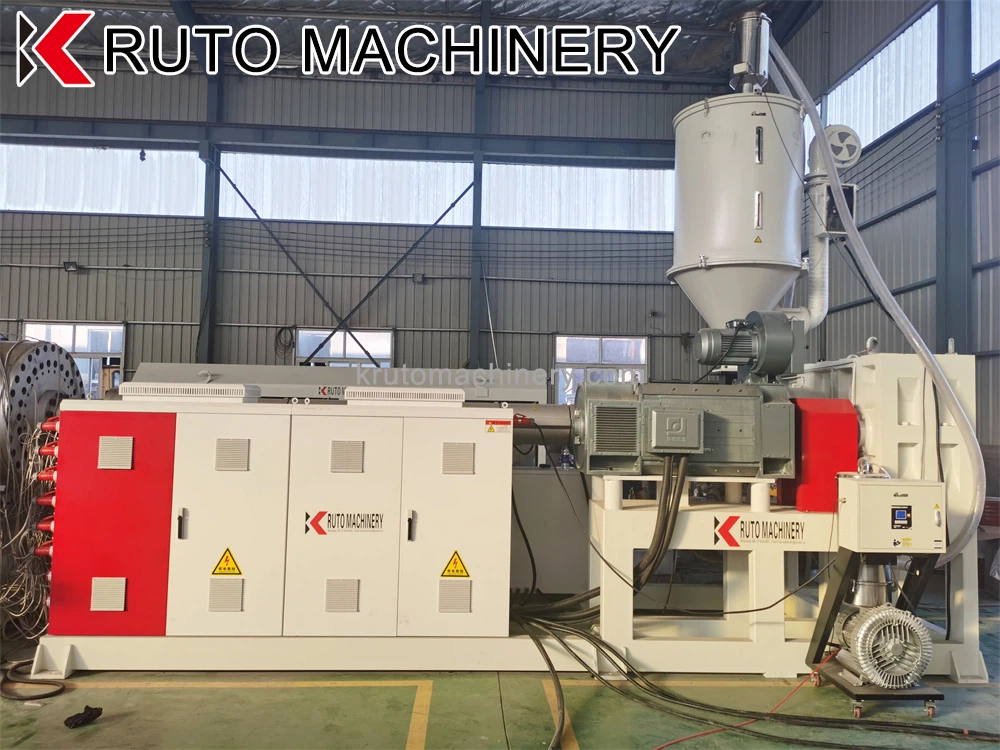
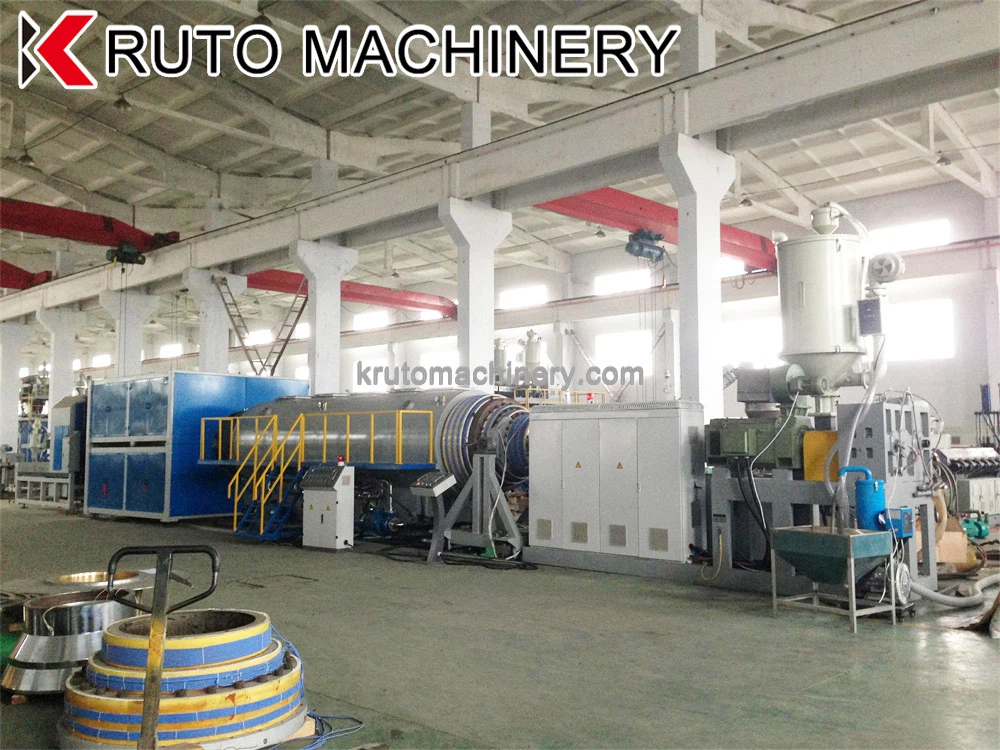
Naša fabrika
Naša tvornica je strateški nalazi se, samo 30 minuta od aerodroma i luke.


Ultimate FAQ Guide za stroj za ekstruziju jakne
P: Koja je primjena stroja za ekstrudiranje jakne?
P: Koje su prednosti korištenja stroja za ekstruziju jakne?
P: Koji su proces stroja za ekstrudiranje jakne od jakne?
P: Kako čistiti stroj za ekstruziju jakne?
P: Koje su kritične komponente stroja za ekstrudiranje jakne?
P: Koje su tehnologije u nastajanju u stroju za ekstruziju jakne na jaknu?
P: Zašto je trenutna domaćina nestabilna?
P: Zašto je porast temperature glavnog motora previsok?
P: Nestabilan pritisak glave
P: Zašto je pritisak ulja uvijek nizak?
Kao jedna od najprivlačnijeg proizvođača i dobavljača ekstrudiranja cijevi jakne u Kini, na raspolaganju smo kvalitetni proizvodi i dobra usluga. Budite sigurni da ćete kupiti stroj za ekstruziju cijevi prilagođene jaknom po konkurentnoj cijeni iz naše tvornice.
HDPE пластик корпус куртка һаҡлау торба экструдеры, Куртка торбаһы изоляция торбаһы өсөн машиналар эшләү, HDPE ҡаплау алдынан изоляцияланған торба экструзия һыҙығы